
1. Нізкі ўзровень гашэння вібрацый гарантуе стабільны аптычны шлях лазера
Высокачастотны зваротна-паступальны рух лазерных гальванометраў, лінейных рухавікоў і круцільных рабочых сталоў стварае пастаянную мікравібрацыю ўнутры лазерных станкоў. Металічныя рамы хутка перадаюць вібрацыю; вібрацыйны рэзананс зрушвае кропкі факусоўкі лазера, што прыводзіць да неадпаведнасці рэжучых краёў, памылак памераў і абломкаў дэталяў. Мармур мае друзлыя ўнутраныя крышталі і дрэнную здольнасць паглынаць вібрацыі, а нязначныя вібрацыі дэфармуюць яго апорную паверхню пасля працяглай эксплуатацыі.
Чорны граніт высокай шчыльнасці, які выкарыстоўваецца ZHHIMG, мае кампактныя крышталічныя структуры, якія злучаюцца паміж сабой, і магутную здольнасць гасіць натуральныя вібрацыі. Камень імгненна паглынае і ліквідуе механічныя мікравібрацыі, якія ствараюцца кампанентамі лазера, пазбягаючы вібрацыйнага рэзанансу ўнутры ўсяго абсталявання. Калі лазернае абсталяванне працуе на поўнай хуткасці на працягу некалькіх дзён, фокус лазера застаецца зафіксаваным у зададзеным становішчы без зрушэння, што забяспечвае раўнамерную дакладнасць апрацоўкі партый прадукцыі.
2. Звышнізкі каэфіцыент цеплавога пашырэння прадухіляе дрэйф фокусу лазера
Прамысловае лазернае абсталяванне падчас бесперапыннай вытворчасці пастаянна назапашвае цяпло ад лазерных выпраменьвальнікаў, прывадных рухавікоў і сілавых модуляў. Металічныя каркасы, відавочна, пашыраюцца пад уздзеяннем цяпла, што прымушае лазерную галоўку зрушвацца гарызантальна і вертыкальна. Нават нязначнае цеплавое зрушэнне прывядзе да размытай факусоўкі лазера і нізкай эфектыўнасці апрацоўкі. Мармур моцна пашыраецца і сціскаецца пад уздзеяннем ваганняў тэмпературы, што выклікае незваротную дэфармацыю выгібу канструкцыі прамяня.
Наш адборны чорны граніт дасягае шчыльнасці 3100 кг/м³, з надзвычай нізкім каэфіцыентам лінейнага цеплавога пашырэння, значна вышэйшым за еўрапейскі і амерыканскі граніт. Камень амаль не пашыраецца або сціскаецца пры зменах тэмпературы ў майстэрні і назапашванні цяпла абсталяваннем. Лазерная галоўка, аптычная лінзавая аснова і рухомыя салазкі, устаноўленыя на гранітным партале, падтрымліваюць фіксаваныя адноснае становішча пры бесперапыннай працы пры высокай тэмпературы, што ліквідуе страту дакладнасці, выкліканую цеплавым дрэйфам лазернага фокусу.
3. Высокая калянасць і трываласць на сціск забяспечваюць размяшчэнне цяжкіх лазерных кампанентаў
Прамысловае лазернае абсталяванне высокай магутнасці абсталявана вялікімі лазернымі генератарамі, платформамі лінейных рухавікоў з доўгім ходам, шматвосевымі гальванометрамі і дапаможнымі модулямі выдалення пылу. Гэтыя цяжкія кампаненты ствараюць пастаянныя статычныя і дынамічныя сціскальныя нагрузкі на партал абсталявання. Тонкія металічныя бэлькі згінаюцца пад вялікімі нагрузкамі пасля працяглага выкарыстання, а мармур лёгка ўтварае ўнутраныя мікратрэшчыны пад ціскам, выклікаючы незваротную структурную дэфармацыю.
Кампанія ZHHIMG вырабляе на заказ інтэграваныя цэльныя гранітныя партальныя бэлькі для лазернага абсталявання, вырабленыя з цэлых буйных чорных гранітных загатовак. Натуральная цвёрдасць граніту на сціск значна пераўзыходзіць мармур і звычайныя металічныя профілі. Інтэграваны партальны элемент раўнамерна вытрымлівае цяжкія лазерныя кампаненты без выгібу або лакальнага прасядання. Нават доўгачасовыя зваротна-паступальныя нагрузкі не пашкоджваюць плоскую плоскасць партальнага элемента, захоўваючы паралельнасць і вертыкальнасць восі руху лазера на працягу многіх гадоў.
4. Немагнітная асаблівасць ліквідуе перашкоды для лазерных электронных кампанентаў высокай дакладнасці
Прамысловыя лазерныя станкі абсталяваны высокаадчувальнымі энкодэрамі, магнітнымі лінейнымі шкаламі і кантролерамі сервапрывадаў. Металічныя парталы генеруюць перашкоды магнітнай індукцыі пры сумяшчэнні з магнітнымі вымяральнымі кампанентамі, скажаючы зваротную сувязь сігналу становішча і выклікаючы выпадковыя памылкі пазіцыянавання падчас лазернай апрацоўкі. Мармур утрымлівае магнітныя мінеральныя прымешкі, якія таксама ствараюць нязначныя перашкоды магнітнага поля для дакладных электронных дэталяў.
Натуральны чорны граніт цалкам немагнітны і не ўтрымлівае ферамагнітных прымешак унутры. Калі лазерныя энкодэры, магнітныя рашотныя лінейкі і сервасістэмы ўсталяваны на гранітных партах, ніякія дадатковыя магнітныя перашкоды не скажаюць перадачу сігналу. Сістэма кіравання лазерам заўсёды атрымлівае дакладныя і стабільныя дадзеныя аб становішчы ў рэжыме рэальнага часу, пазбягаючы выпадковых дэфектаў апрацоўкі, выкліканых адхіленнем сігналу. Гэтая ўнікальная немагнітная характарыстыка робіць граніт незаменным для высокадакладнага абсталявання для лазернай апрацоўкі.
5. Доўгатэрміновае захаванне роўнасці паверхні скарачае цыклы тэхнічнага абслугоўвання лазернага абсталявання
Лазерная аптычная каліброўка цалкам абапіраецца на плоскую паверхню партальнага абсталявання. Металічныя рамы лёгка зношваюцца і драпаюцца пасля працяглага трэння слізгацення, што патрабуе частай паўторнай каліброўкі і карэкцыі плоскасці. Мармур схільны да павярхоўнай карозіі з-за лазернага пылу, адпрацаваных газаў рэзкі і астуджальнай вадкасці, што прыводзіць да з'яўлення кропак і паслаблення плоскасці за кароткі цыкл абслугоўвання.
Усе гранітныя парталы лазернага класа ZHHIMG праходзяць шматслаёвую збалансаваную тонкую шліфоўку вопытнымі майстрамі з больш чым 30-гадовым вопытам ручной паліроўкі. Апрацаваная паверхня каменя дасягае звышвысокай роўнасці і зносаўстойлівасці. Шчыльныя прамежкі паміж крышталямі граніту амаль не паглынаюць лазерны пыл і слабы агрэсіўны газ, які ўтвараецца падчас апрацоўкі. Паверхня партальнага абсталявання падтрымлівае нанаўзроўневую роўнасць для працяглай бесперапыннай лазернай вытворчасці, значна скарачаючы частыя работы па разборцы, паўторнай каліброўцы і тэхнічным абслугоўванні для вытворцаў лазернага абсталявання і канчатковых карыстальнікаў.
6. Вытворчасць буйных вырабаў на заказ адпавядае патрабаванням да разнастайнага лазернага абсталявання
Структурны дыяпазон прамысловых лазерных станкоў моцна адрозніваецца: невялікія маркіровачныя лазеры выкарыстоўваюць кампактныя кароткія парталы, у той час як абсталяванне для лазернай рэзкі вялікага фармату і фемтасекунднай мікраапрацоўкі патрабуе інтэграваных партальных бэлек звышвялікім дыяпазонам. Большасць невялікіх каменных апрацоўшчыкаў не могуць выканаць інтэгральнае фармаванне гранітных канструкцый вялікіх памераў і могуць толькі зрошчваць некалькі невялікіх каменных блокаў. Зрошчаныя парталы ствараюць зазоры пры зборцы і кропкі канцэнтрацыі напружанняў, што сур'ёзна парушае стабільнасць пазіцыянавання лазера.
Дзякуючы двум буйным заводам плошчай 200 000 кв. м і магутнаму апрацоўчаму абсталяванню з ЧПУ, кампанія ZHHIMG можа апрацоўваць інтэгральныя гранітныя парталы максімальнай даўжынёй 20 метраў. Незалежныя эксклюзіўныя вытворчыя лініі для вырабу гранітных канструкцый дазваляюць вырабляць цэльныя парталы без зрошчвання для лазерных парталаў вялікага пралёту. Кожны інтэгральны парталы ліквідуе зазоры пры зборцы і схаваныя рызыкі напружання зрошчаных каменных блокаў, забяспечваючы поўную і стабільную эталонную раму для разнастайнага прамысловага лазернага абсталявання рознай магутнасці і фарматаў апрацоўкі..
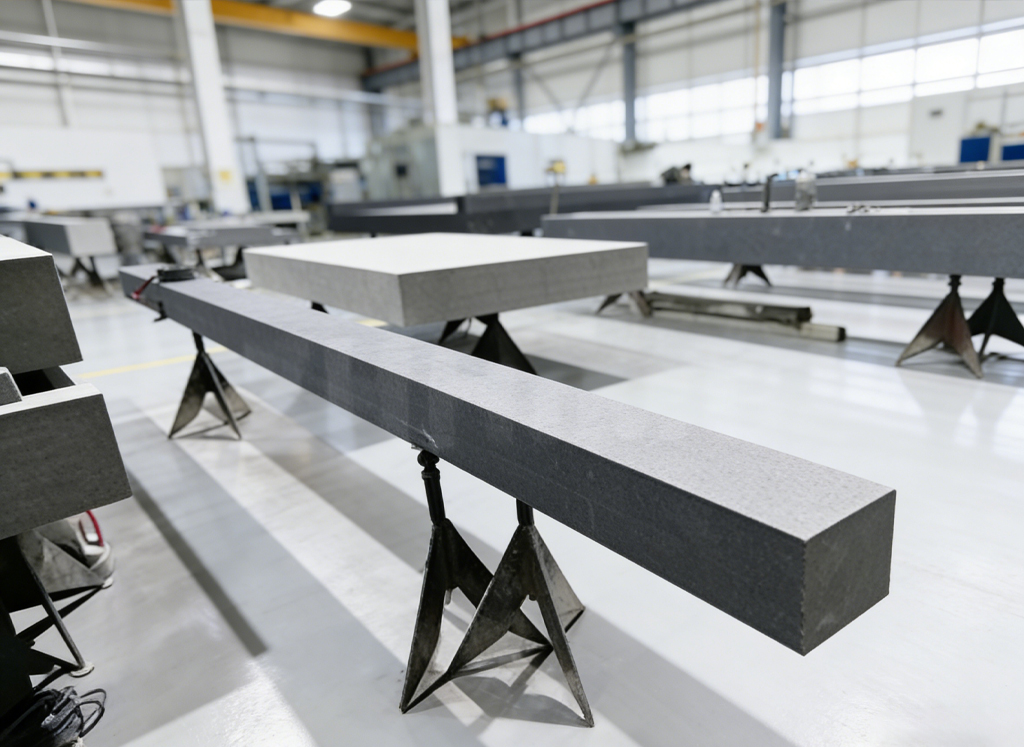
Паглынанне вібрацыі, тэрмічная стабільнасць, высокая калянасць, немагнітныя ўласцівасці і працяглае захаванне плоскасці — вось шэсць асноўных пераваг, якія робяць гранітныя парталы пераважнай рамай для ўсіх высокадакладных прамысловых лазерных станкоў. Для вытворцаў лазернага абсталявання, якія імкнуцца да стабільнай прадукцыйнасці пакетнай апрацоўкі і нізкіх выдаткаў на абслугоўванне ў будучыні, інтэгральныя гранітныя партальныя канструкцыі з'яўляюцца незаменнай асноўнай канструкцыяй.
ZHHIMG вырабляе эксклюзіўныя гранітныя партальныя канструкцыі для фемтасекундных лазераў, пікасекундных лазераў, валаконнага лазернага рэзання і лазернага мікрасвідравання, абслугоўваючы многія сусветна вядомыя брэнды лазернага абсталявання па ўсім свеце. Калі вам патрэбныя індывідуальныя звышстабільныя гранітныя партальныя канструкцыі для вашага прамысловага лазернага абсталявання, звяжыцеся з нашай прафесійнай камандай інжынераў для мэтавага праектавання і падбору тэхнічных параметраў.
Час публікацыі: 29 ліпеня 2026 г.