
Пры вытворчасці звышдакладнага абсталявання многія тлумачаць асноўную дакладнасць машын стабільнасцю матэрыялу і дакладнасцю апрацоўкі, але забываюць пра вырашальны ўплыў «дакладнасці супадзення паверхняў» на агульную прадукцыйнасць. Дакладныя гранітныя кампаненты служаць асноўнымі эталонамі для высакаякаснага паўправадніковага, лазернага кантролю і метралагічнага абсталявання. Акрамя ўласцівых матэрыяльным пераваг нізкай дэфармацыі і моцнага гашэння вібрацыі, яны ў значнай ступені залежаць ад спецыяльных удасканаленых працэсаў апрацоўкі паверхняў. Перадавыя тэхналогіі апрацоўкі паверхняў могуць цалкам вырашыць схаваныя праблемы, распаўсюджаныя пры дакладнай зборцы, такія як віртуальны кантакт, дэфармацыя краёў, кропкі заціску пад напружаннем і нераўнамерныя зазоры, што дазваляе дасягнуць высокай ступені супадзення паміж гранітнымі дэталямі і ўсёй канструкцыяй машыны.
Звычайная апрацоўка каменя накіравана толькі на выкананне памерных дапушчэнняў і дасягненне бліскучай паверхні, што не можа задаволіць логіку звышдакладнай зборкі. Паверхня граніту пасля звычайнага шліфавання можа выглядаць плоскай няўзброеным вокам, але на ёй ёсць шматлікія неўпарадкаваныя сляды шліфавання, мікраскапічныя хвалістасці і зоны канцэнтрацыі краёвых напружанняў на мікраўзроўні. Такія дэфекты застаюцца незаўважанымі пры агульнай механічнай зборцы. Аднак для нанадакладнага абсталявання малюсенькія зазоры пры пасадцы непасрэдна выклікаюць зрушэнне сілы заціску, мікраваганні падчас працы машыны, зрушэнне эталона на працягу доўгага тэрміну службы і пагаршэнне дакладнасці паўторнага пазіцыянавання. Гэта тлумачыць, чаму многія недарагія гранітныя аксэсуары адпавядаюць патрабаванням да памераў, але забяспечваюць нестабільную дакладнасць на машыне.
Асноўная логіка ўдасканаленай тэхналогіі апрацоўкі паверхняў ZHHIMG — гэта ўжо не проста «выраўноўванне паверхні», а дасягненне механічнага балансу па ўсёй плошчы і геаметрычнага супадзення па ўсёй паверхні, якая спалучаецца. Аснашчаны асяроддзем апрацоўкі з пастаяннай тэмпературай, пастаяннай вільготнасцю і адсутнасцю пылу, а таксама вялікімі высокадакладнымі шліфавальнымі станкамі, наш завод укараніў сістэму дакладнай апрацоўкі паверхняў, якая адрозніваецца ад распаўсюджаных прамысловых стандартаў. Замест масавага шліфавання з высокай хуткасцю мы выкарыстоўваем удасканалены працэс нізкахуткаснай, раўнамернай і паўторнай апрацоўкі, каб ліквідаваць адрозненні ў напрамках шліфавальных малюнкаў. Гэта забяспечвае паслядоўную мікраплоскасць пярэдняй і задняй паверхняў кампанента, чатырохбаковых прылягаючых беражкоў і мантажных апорных плоскасцей, кардынальна ліквідуючы дэфекты зборкі, такія як частковы віртуальны кантакт і лакальны цвёрды кантакт.
Арыентуючыся на частыя праблемныя моманты зборкі граніту, у тым ліку абвальванне краёў, канцэнтрацыю напружанняў на краях і дэфармацыю вакол адтулін, мы выкарыстоўваем эксклюзіўныя лакальныя працэсы прафілявання. Пасля рэзкі і грубай апрацоўкі на краях каменя ўтвараюцца схаваныя мікратрэшчыны і назапашаныя напружанні. Без дадатковай апрацоўкі напружанне будзе паступова вызваляцца пасля зборкі і заціску і выклікаць мікрадэфармацыю паверхняў для прылягання. Высокадакладная аздабленне паверхні, выраўноўванне для зняцця напружання і плаўная апрацоўка пераходаў кутоў падтрымліваюць кожную кропку мацавання, зону прылягання і злучальны тарэц у стабільным і аднастайным механічным стане, забяспечваючы раўнамернае размеркаванне намаганняў, шчыльнае прыляганне і нулявое рэшткавае напружанне падчас зборкі. Павярхоўны кантакт па ўсёй плошчы. Для традыцыйна апрацаванага каменя рэальная эфектыўная плошча прылягання пасля зборкі складае менш за 70%. Застаўшыяся зазоры ствараюць небяспеку для перадачы вібрацыі, назапашвання пылу і цеплавой дэфармацыі. Для эталонных дэталяў з граніту пасля дадатковай апрацоўкі эфектыўная плошча прылягання значна павялічваецца. Сабраная канструкцыя машыны становіцца больш кампактнай з аднастайнай калянасцю, без рэзанансу і дрэйфу падчас працы на высокай хуткасці, забяспечваючы стабільнае пазіцыянаванне і дадзеныя кантролю. 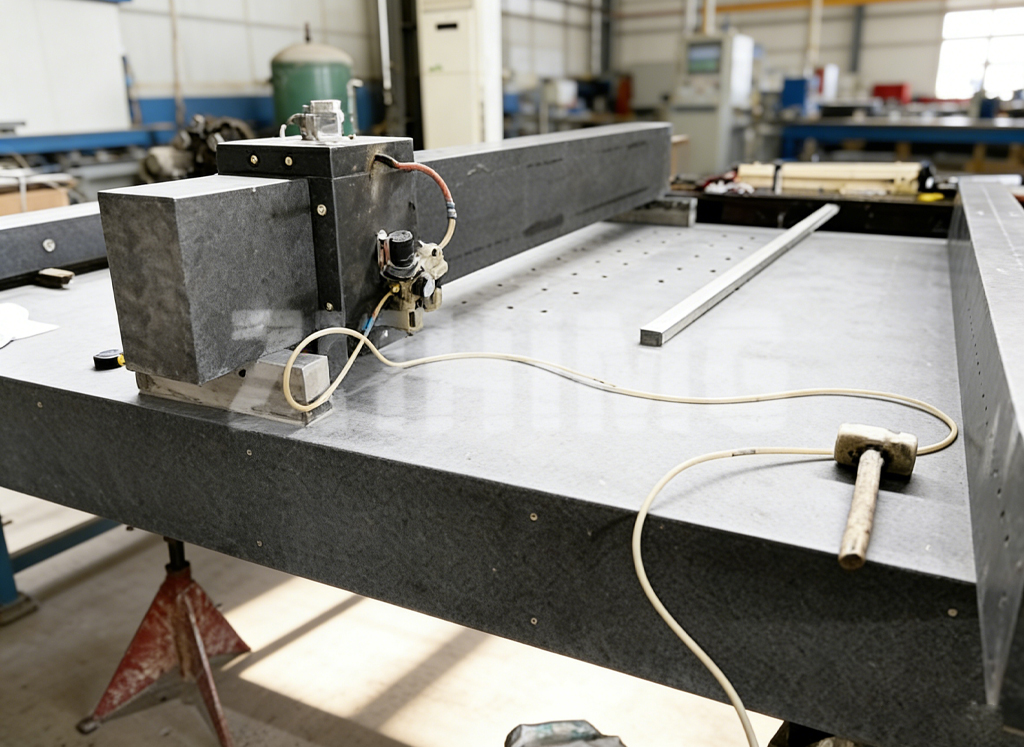
Перавагі гэтай тэхналогіі асабліва прыкметныя для звышдоўгіх і звышшырокіх гранітных станін і партальных бэлек. Буйны камень схільны да нераўнамернай тэкстуры апрацоўкі, дэфармацыі пралёта і неадпаведнай пасадкі паміж двума канцамі. Выкарыстоўваючы вялікую магутнасць, магутнасць шліфавання вялікіх памераў разам з ручной нанамаштабнай аздабленнем, ZHHIMG выконвае занальнае выраўноўванне і каліброўку ў поўным дыяпазоне для кампанентаў вялікага пралёта. Гэта гарантуе стабільную якасць пасадкі звышдоўгіх дэталяў і пазбягае распаўсюджанага ў прамысловасці дэфекту «полай сярэдзіны і шчыльнага кантакту на абодвух канцах» для буйных дэталяў.
З пункту гледжання канчатковага карыстальніка, высакаякасная апрацоўка паверхні не толькі паляпшае якасць зборкі і дакладнасць падганяння, але і непасрэдна зніжае складанасць уводу абсталявання ў эксплуатацыю, частату паўторнай каліброўкі і выдаткі на тэхнічнае абслугоўванне. Гранітныя канструкцыі з раўнамернай падганяннем і стабільным напружаннем могуць захоўваць першапачатковую дакладнасць машыны на працягу доўгага часу, адпавядаючы строгім патрабаванням доўгатэрміновай эксплуатацыі ў чыстых памяшканнях паўправаднікоў, пры апрацоўцы высокачастотным лазерам і ў сцэнарах дакладнага метралагічнага кантролю.
Карацей кажучы, верхняя мяжа дакладнасці зборкі дэталяў з граніту вызначаецца ўдасканаленнем працэсаў апрацоўкі паверхні. Сыравіна вызначае стабільнасць, а апрацоўка паверхні вызначае сумяшчальнасць зборкі і доўгатэрміновую агульную дакладнасць абсталявання. Дзякуючы дыферэнцыяванай сістэме дакладнай апрацоўкі паверхні, ZHHIMG вырашае розныя схаваныя дэфекты зборкі звычайнага каменя і прапануе больш надзейныя рашэнні для граніту па ўсім свеце для звышдакладнага абсталявання з больш высокімі стандартамі падагнання.
Час публікацыі: 14 верасня 2026 г.